Ipar 4.0 MES OEE Termeléskövetés
Lássa valós időben,
mi történik a
gyártásban.
A Flowork méri és láthatóvá teszi a termelést: gépállapot,
dolgozói teljesítmény és rendelésállapot egyetlen rendszerben.
A hatékonyság kulcsa
A hat legfontosabb terület, ahol a MES rendszer által mért adat azonnal eredményre váltható.

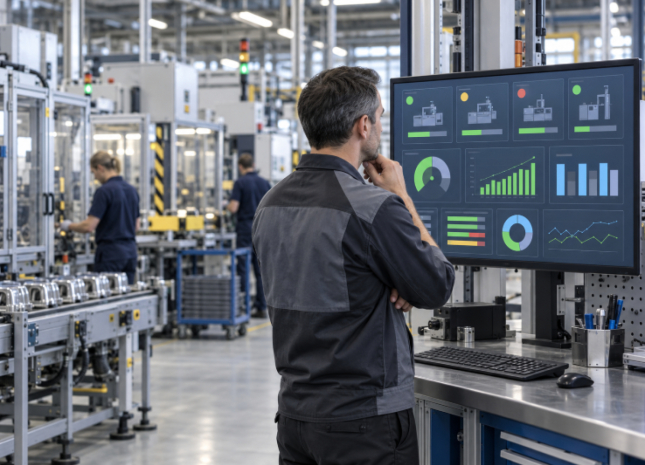
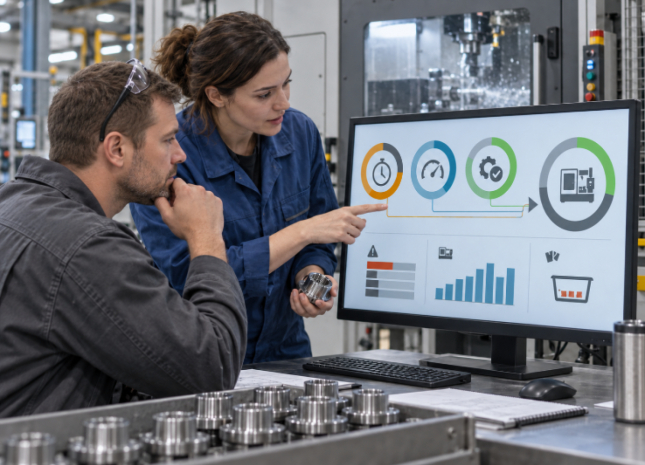
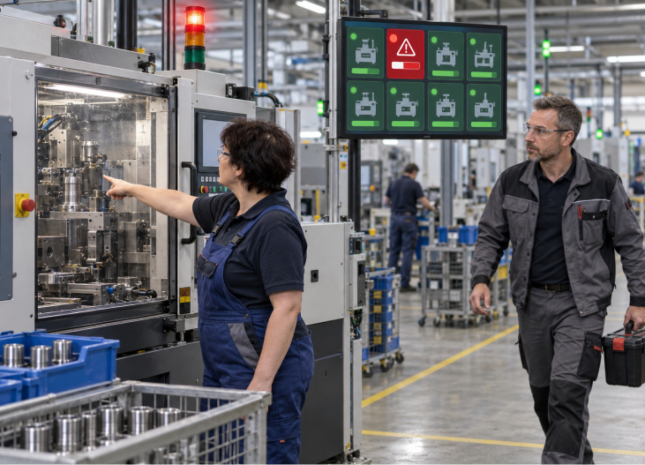
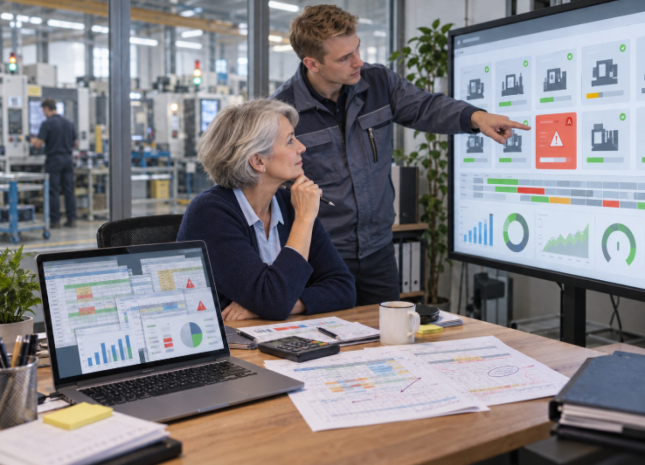
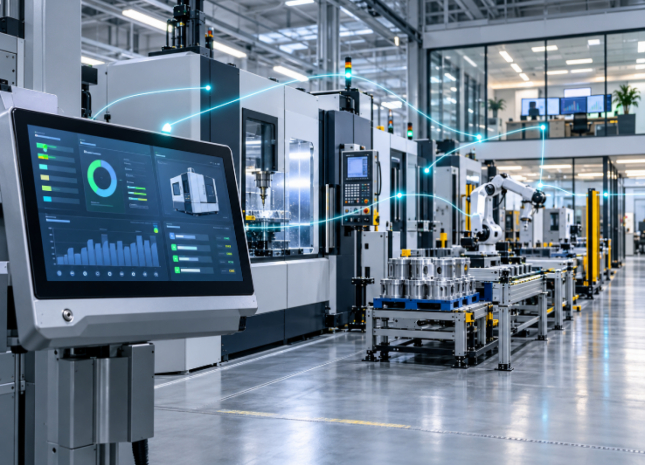
Valós idejű termeléskövetés
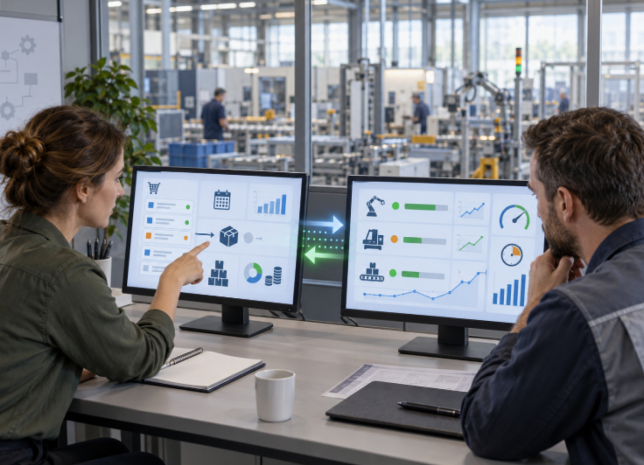
Gépek üzemállapota, dolgozói tevékenység és rendelések egy képernyőn. Egy pillantással látja, hol kell azonnal beavatkozni.

Automatikus OEE mérés
Az adatokból kész KPI-ok. Csökken az állásidő, nő a gépek kihasználtsága, gyorsulnak a döntések.

Minőség és teljes nyomonkövethetőség
A valós idejű gyártáskövetés a LEAN-elveket is mérhetően támogatja: a dolgozók azonnali visszajelzést kapnak, az élőmunkában rejlő tartalékok feltárhatók.

Kiszámítható karbantartás
A folyamatos termeléskövetés gépadataiból a javítások hatékonysága mérhetővé, a hibahelyzetek előre jelezhetővé válnak. Kevesebb a váratlan leállás.

Pontos önköltség
A gyártásirányító szoftver mért adataiból a termelés költségei termékszintig lebonthatók, az energiafogyasztás csökkenthető és a megtakarítás számokban látszik.

Megalapozott tervezés
Mért normaidőkre épülő ütemezés és anyagszükséglet-számítás egy termelésirányítási rendszerben. A vállalt határidők adatokkal alátámasztva tarthatók.
 Megtekint
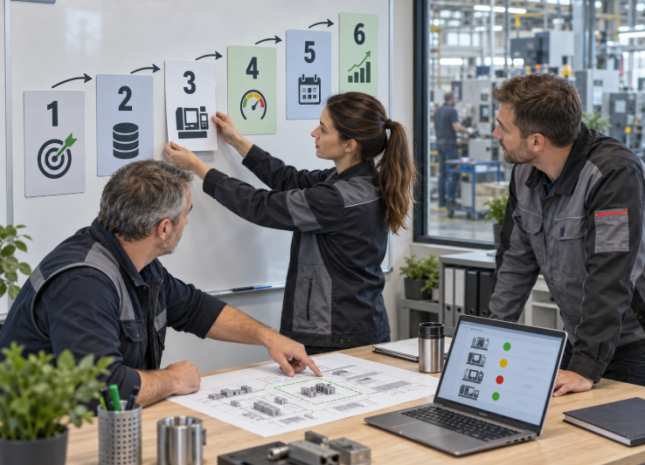
A folyamatokról röviden
és megmutatjuk hol van
a legtöbb kiaknázható tartalék.
a rendszert az Ön
gyártási folyamataira szabjuk.
zavarása nélkül állítjuk
üzeme a rendszert.
maradunk a finomhangolásban
és a továbbfejlesztésben.
Tudástár
Tegye próbára
Működés közben
Lépjen be élő demo rendszerünkbe, és próbálja ki valós adatokon
— regisztráció és telepítés nélkül, közvetlenül a böngészőből.
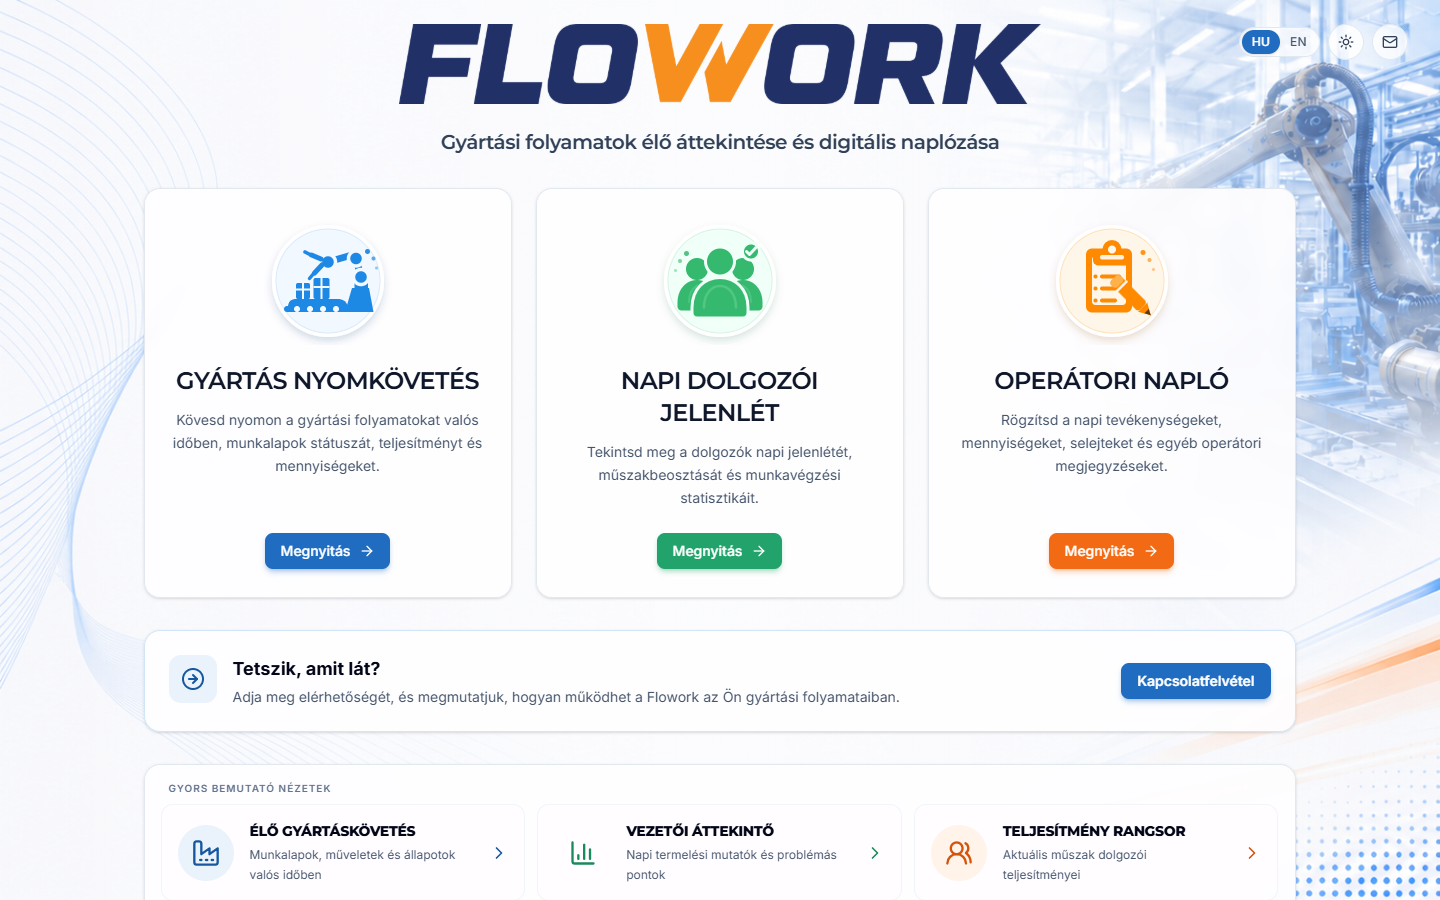
Gyártás nyomonkövetés
Munkalapok, műveletek és mennyiségek állapota valós időben.
Napi dolgozói jelenlét
Műszakbeosztás, jelenlét és munkavégzési statisztikák.
Operátori napló
Napi tevékenységek, mennyiségek és selejtek rögzítése a gyártás helyén.
Parntereink
Kérdések és válaszok
A termelési hatékonyság méréséhez olyan mutatókat érdemes figyelni, mint a gépek rendelkezésre állása, teljesítménye, az OEE, az állásidő, a ciklusidő, a selejtarány és a tervhez viszonyított termelési mennyiség. A Flowork ezeket az adatokat egy rendszerben gyűjti és teszi valós időben követhetővé.
Az állásidő csökkentésének első lépése annak pontos mérése és az okok azonosítása. Gépi adatgyűjtéssel láthatóvá válik, mikor és mennyi ideig áll egy berendezés, az állások okainak rögzítésével pedig meghatározhatók a legnagyobb veszteségforrások. Ez azért lényeges, mert a leállások mintegy 80%-a nem tervezett, és a nem tervezett leállás három-ötször drágább a tervezett karbantartásnál. Így a fejlesztések már mérhető adatokra alapozhatók.
Valós idejű gyártáskövetéssel a gépektől, operátoroktól és más rendszerekből érkező adatok közös felületen jeleníthetők meg. Így folyamatosan követhető például a gépek állapota, az elkészült mennyiség, az állásidő, a gyártási rendelések teljesülése és más fontos termelési mutatók.
A gépkihasználtság méréséhez ismerni kell többek között a tervezett termelési időt, a tényleges működési időt és a gépállásokat. Automatikus gépi adatgyűjtéssel ezek az adatok folyamatosan rögzíthetők, így nem manuális feljegyzésekből kell meghatározni a gépek tényleges kihasználtságát. Ez a pontosságon is sokat javít: a kézzel számolt OEE jellemzően 8–12 százalékponttal magasabb a valós értéknél, mert a rövid megállások kimaradnak a mérésből.
A selejtcsökkentéshez először pontosan mérni kell, hogy mikor, mely terméknél, gépnél vagy műveletnél keletkeznek minőségi problémák. A termelési és minőségi adatok összekapcsolásával felismerhetők az ismétlődő minták és a legnagyobb veszteséget okozó folyamatok, így célzott intézkedések hozhatók. Az iparági tapasztalatok szerint ezzel 5–15% selejtcsökkentés érhető el.
A pontos termelési önköltséghez nemcsak az alapanyagárat, hanem a tényleges gépidőt, munkaidőt, állásidőt, selejtet és egyéb termelési ráfordításokat is figyelembe kell venni. Ha ezek az adatok közvetlenül a gyártási folyamatból érkeznek, a kalkuláció a becslések és normaidők helyett egyre inkább a tényleges termelési adatokra építhető.
digitalizálásával és a folyamatok
optimalizálásával.
a világszínvonal 85% — a különbség
a kihasználatlan kapacitásod.
minden termelő berendezésről.